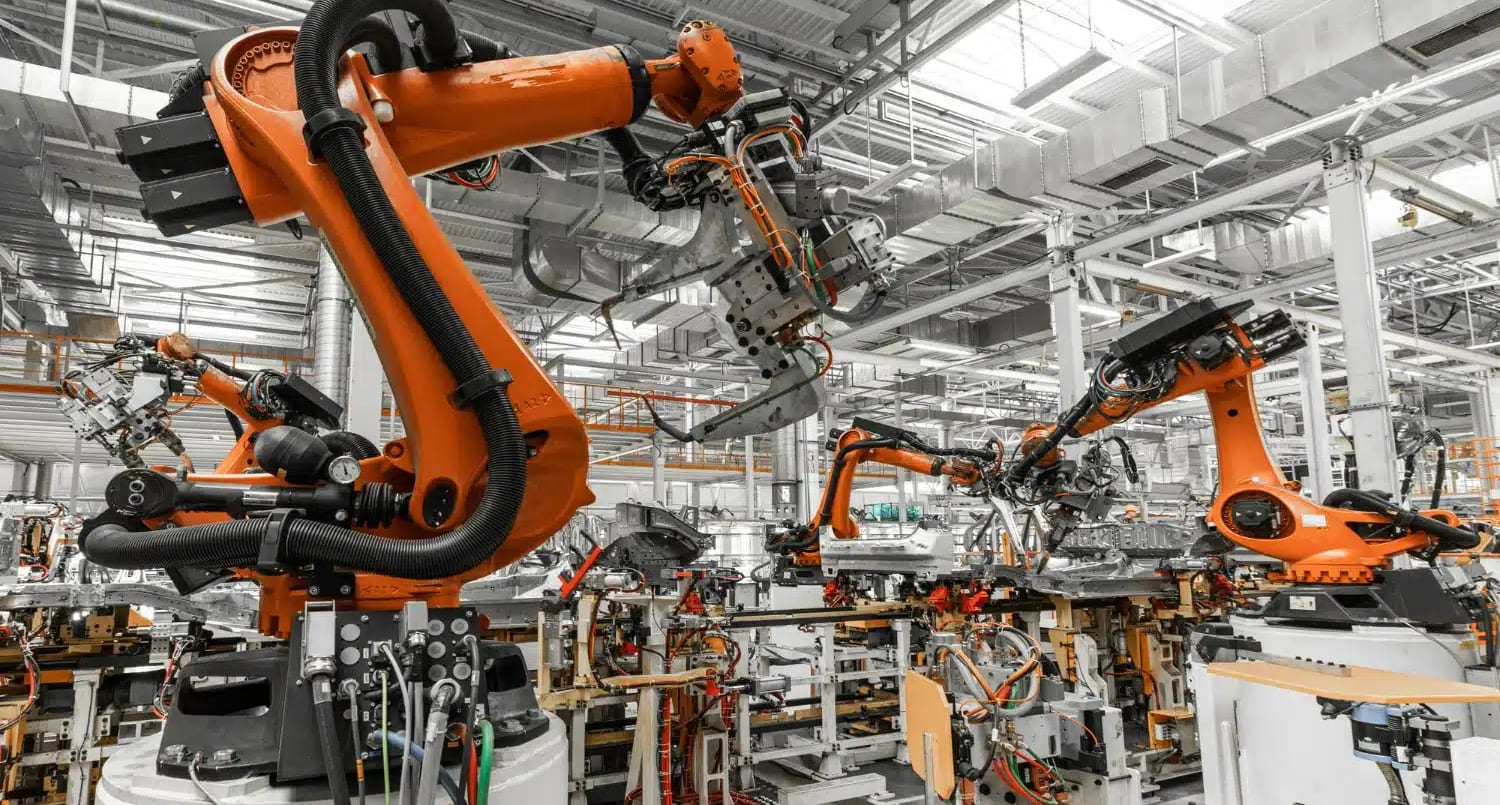
La automatización se ha convertido , sin duda, en uno de los temas más recurrentes dentro de la manufactura. Está en las conversaciones de planta, en los planes de inversión, en los foros técnicos y, sobre todo, en las decisiones estratégicas. Y no es casualidad. En el ambiente de fabricación los volúmenes cambian, los ciclos de vida de los productos se acortan y la presión por eficiencia y calidad es permanente; esto hace que automatizar ya no sea solo producir más rápido, sino producir mejor, con mayor control y con sistemas que puedan adaptarse al ritmo real del mercado.
En los procesos de metalformado y fabricación, esta tendencia no es la excepción. Al contrario: probablemente es uno de los frentes donde más oportunidades se están abriendo. Basta con observar cómo han evolucionado las líneas de troquelado, estampado y conformado en los últimos años para entender que la automatización ya no vive solo en los robots, sino en la forma misma en la que se concibe la prensa, el flujo del material y la integración de cada componente de la línea.
Qué es la automatización modular en prensas servoaccionadas
Para muestra, este botón: automatizar prensas servoaccionadas. Detrás de este concepto hay una idea simple, pero potente: construir líneas de producción a partir de módulos funcionales que se puedan integrar, cambiar o escalar sin tener que rediseñar todo el sistema.
Las prensa servo, una máquina que, a diferencia de una prensa mecánica tradicional, no depende de una cinemática fija es el centro de esta arquitectura. Aquí, el movimiento del carro se programa electrónicamente. Se decide cuán rápido baja, en qué punto desacelera, si necesita un tiempo de permanencia y con qué perfil vuelve a subir. Esa libertad de movimiento es la base sobre la cual se monta toda la lógica modular.
Alrededor de la prensa empiezan a sumarse los demás bloques: desbobinadores, enderezadores y alimentadores servo para el manejo de material; sistemas de transferencia, crossbar o robots para mover piezas entre estaciones; dispositivos de lubricación, protección de troquel, monitoreo de fuerza, visión artificial o inspección; soluciones de cambio rápido de troquel; y cada vez más, plataformas de gestión de energía y monitoreo de condición. Todos estos equipos dejan de verse como “periféricos aislados” y se convierten en parte de un ecosistema coordinado por control electrónico.
Integración tecnológica: el verdadero núcleo del desempeño
Aquí es donde la automatización modular cobra sentido real. No se trata solo de tener equipos avanzados, sino de que hablen el mismo idioma. La compatibilidad tecnológica, el uso de buses industriales comunes, arquitecturas de control abiertas y plataformas que permitan crear “recetas” de proceso se vuelven factores críticos. Una receta no solo define cómo se mueve la prensa, sino también cómo se alimenta el material, en qué momento entra el transfer, cuáles son los límites de fuerza aceptables y cómo se comporta la línea ante una parada o un cambio de modelo.
Por eso, el proceso de integración es un aspecto crucial. Integrar no es conectar cables: es sincronizar tiempos, perfiles de movimiento, lógicas de seguridad, monitoreo y objetivos de productividad. Una línea servo bien integrada permite, por ejemplo, reducir la velocidad solo en la zona donde el material se deforma, acelerar en los tramos sin carga, coordinar operaciones dentro del troquel y evitar esperas innecesarias entre estaciones. De ahí surgen beneficios claros: mayor estabilidad del proceso, menos ajustes mecánicos, cambios de modelo más rápidos, mejor repetibilidad y, en muchos casos, ahorros energéticos al aprovechar frenados regenerativos, modos de espera y ciclos optimizados.
Indicadores, flexibilidad y beneficios operativos de la automatización
Estas líneas automatizadas empiezan a medirse más allá del conteo de piezas por minuto. Aparecen métricas como consumo energético por pieza, OEE por familia de producto, tiempo efectivo de cambio, estabilidad de la fuerza de formado o disponibilidad real de la automatización. La prensa deja de ser solo una máquina y se convierte en una plataforma de datos y control.
Marcas como Schuler, AIDA, Komatsu o SEYI han llevado este concepto a niveles industriales muy claros, combinando prensas servo con sistemas de automatización, gestión energética e integración digital. En el terreno de la robótica y los sistemas de transferencia, nombres como KUKA, FANUC, ABB o Yaskawa forman parte habitual de estas arquitecturas, mientras que proveedores de alimentación, protección de troquel y control completan el ecosistema.
Y es precisamente en un entorno como FABTECH México donde todo esto se vuelve tangible. No solo porque ahí se concentran fabricantes de prensas, integradores, proveedores de automatización y desarrolladores de software industrial, sino porque es uno de los pocos espacios donde se pueden observar líneas, celdas y conceptos completos, no solo máquinas individuales.
FABTECH México se ha convertido en un punto natural para indagar cómo se están diseñando hoy las soluciones integrales de metalformado, cómo se están resolviendo los retos de integración y hacia dónde se está moviendo la tecnología.
Hablar de automatización modular en prensas servoaccionadas implica pensar en una nueva forma de diseñar la producción en metalformado: menos rigidez, más adaptabilidad y conectividad profunda. La fabricación se ve cada vez menos como proyectos de ingeniería aislados, o procesos en silos; se trata de una estrategia de manufactura alineada con la naturaleza vertiginosa y un tanto volátil de los mercados.