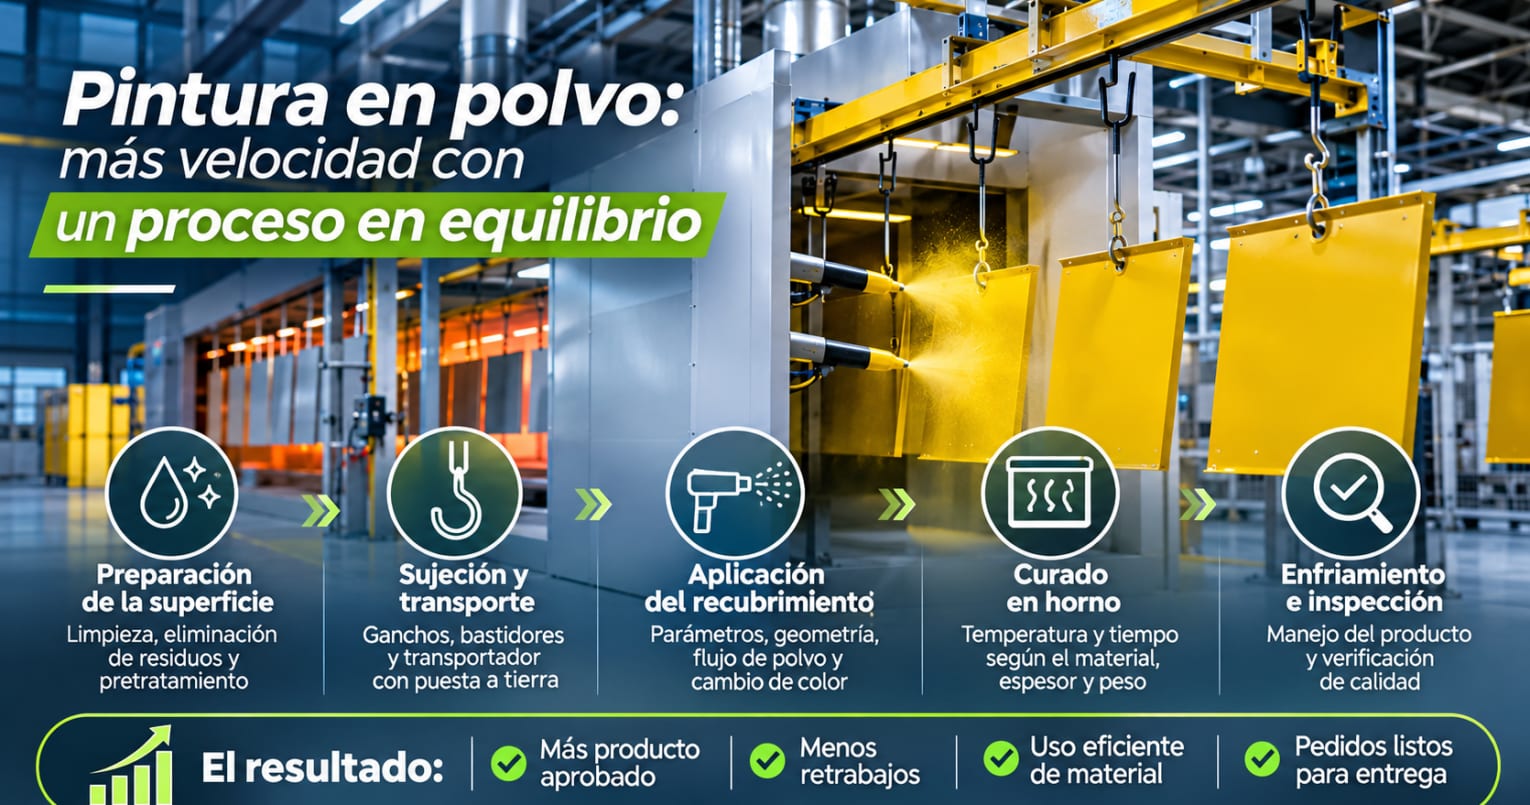
Una línea de pintura puede aplicar recubrimiento con mayor velocidad pero mantener prácticamente la misma cantidad de componentes aprobados al terminar el turno. Para entenderlo conviene seguir el recorrido del producto, desde su limpieza hasta la inspección, porque cada operación establece condiciones que las siguientes deben cumplir y que determinan cuánto puede producir el conjunto.
Esta relación fue uno de los temas sobresalientes en el programa de acabados de FABTECH 2026, en Las Vegas. Las sesiones dedicadas a sistemas por lotes y automatizados, así como a la optimización del flujo, plantearon que la selección del recubrimiento y el manejo de materiales condicionan la distribución, la capacidad y el desempeño de las instalaciones.
Para una empresa que busca crecer, seguir ese recorrido permite reconocer dónde una inversión puede aumentar la producción y dónde requiere cambios complementarios. La pintura en polvo termoestable ofrece un ejemplo de cómo se relacionan estas decisiones.
El ritmo comienza en la preparación
Antes de llegar a las pistolas, el componente debe presentar una superficie adecuada para recibir el recubrimiento. En este sentido, los aceites, las partículas y otros residuos requieren métodos de limpieza compatibles con el sustrato y las exigencias del acabado. El programa técnico de FABTECH abordó tanto el manejo de abrasivos como alternativas de limpieza con CO₂ y selección de química de pretratamiento, lo que muestra la diversidad de decisiones que anteceden a la aplicación.
Al aumentar el volumen, esta etapa necesita sostener sus condiciones de operación. Por ello, evaluar una cabina de mayor capacidad también exige comprobar que la preparación puede suministrarle suficientes piezas en condiciones consistentes.
El reto siguiente, aunque no lo parece tanto, es cómo sujetarlas. Los ganchos y bastidores deben soportar el peso, mantener la orientación requerida y permitir el paso por las distintas operaciones; literal, un movimiento en falso, y la pieza se va a reproceso. El transportador también debe responder a las condiciones térmicas y químicas del recorrido.
La sujeción tiene además una función eléctrica. La acumulación de pintura curada en los puntos de contacto puede aumentar la resistencia entre bastidor, gancho y componente, lo que contribuye a una puesta a tierra inconsistente durante la aplicación electrostática. Mantener estos elementos forma parte del control del proceso y debe considerarse al proyectar una mayor carga de trabajo.
Aplicar más rápido exige coordinar
Cuando el componente entra a la cabina, su geometría y orientación influyen en la exposición a las pistolas; por ende, la calidad de la aplicación depende de una combinación de variables que incluye puesta a tierra, suministro de polvo, ajustes de aire y configuración de las pistolas. Así que aumentar la capacidad requiere conservar esa relación bajo las nuevas condiciones de producción.
Otro factor clave es la variedad de pedidos. Una instalación que procesa series largas de un mismo color enfrenta condiciones distintas de otra que cambia varias veces durante el turno. La limpieza entre colores y la preparación del siguiente lote consumen tiempo, aunque el equipo aplique rápidamente mientras está en operación.
La recuperación del polvo agrega otra variable. Para una configuración específica de cambio de color, algunas empresas han registrado operaciones con tiempos desde 20 segundos en aplicación sin recuperación y hasta varios minutos cuando se recupera el material. La diferencia permite entender por qué una cifra comercial debe revisarse junto con las condiciones bajo las cuales se obtiene.
En consecuencia, el tamaño de los lotes y la secuencia de colores deben formar parte de la evaluación. Reducir una pausa puede resultar conveniente, pero su beneficio debe compararse con el consumo de material y los requisitos de calidad.
El horno establece su propia condición
Una vez aplicado el polvo, el componente debe completar el curado. Aquí existe una distinción fundamental: la temperatura indicada por el horno y la alcanzada por el metal describen condiciones diferentes.
Cada pintura en polvo requiere que la pieza alcance una temperatura determinada y se mantenga en ella durante cierto tiempo para completar el curado. Al ajustar el horno deben considerarse el material, el espesor y el peso del componente, porque influyen en cuánto tarda en calentarse. También importa la capacidad del equipo para mantener las condiciones requeridas con la carga de producción prevista.
Por eso, antes de acelerar el transportador es necesario medir la temperatura que alcanzan las piezas durante su paso por el horno. Las pruebas deben incluir componentes representativos de la producción, especialmente aquellos que tardan más en calentarse. Así se puede comprobar que el nuevo ritmo permite completar el curado y conservar las propiedades del recubrimiento.
Después siguen el enfriamiento, la descarga y la inspección. Estas operaciones deben poder recibir el volumen que sale del horno sin generar acumulaciones ni comprometer el manejo del producto. Una mayor velocidad de aplicación se convierte en capacidad aprovechable cuando las etapas posteriores pueden acompañarla.
Para comparar alternativas de inversión conviene revisar cuántas piezas se aprueban por hora, cuántas requieren retrabajo, cuánto material se consume por producto aceptado y cuánto tiempo toma cambiar de producto o color. Si los componentes tienen tamaños muy distintos, también resulta útil comparar la superficie recubierta y agrupar piezas similares. Estos datos permiten valorar la mejora en condiciones cercanas al trabajo cotidiano.
Todo lo anterior, evidencia que la automatización aporta valor cuando las distintas operaciones mantienen un ritmo compatible y entregan un acabado consistente. Al final del turno, su efecto debe reflejarse en más producto aprobado, un costo de producción sostenible y pedidos listos para entregarse.