El uso de prensas servo crece en México impulsado por volumen, precisión y eficiencia energética. No sustituyen a la mecánica por moda, sino cuando el proceso, el ciclo y el costo lo exigen.
En las líneas de manufactura donde se forma, troquela y corta lámina, es claro que los procesos estampado seguirán siendo dominantes y necesarios para casi cualquier producto en el mercado, por lo que la decisión para elegir el tipo de prensa que más convenga para sostener volumen, calidad y costos eléctricos en el siguiente ciclo de crecimiento es una etapa cada vez más racional en los fabricantes.
El creciente uso de tecnología servo representa en sí mismo un dilema, pues entre más llegan al mercado, mayor es la tentación de tener una en planta. Según datos de Allied Market Research, el mercado global de prensas servo se estuma ya mas de 650 millones de dólares, y podríaa elevarse a más de 1,000 millones para 2030. No obstante, pensar en nuevas tecnologías como el servomovimiento en prensas, requiere de cabeza fría al momento de tomar la decisión.
Enrique Vara, gerente general de Seyi México, empresa destacada en el mercado por su tecnología de prensas servo, lo resume desde el piso de planta: “no todos los clientes requieren la tecnología Servo” y, por eso, la decisión debe partir de un diagnóstico de proceso, no de una moda tecnológica.
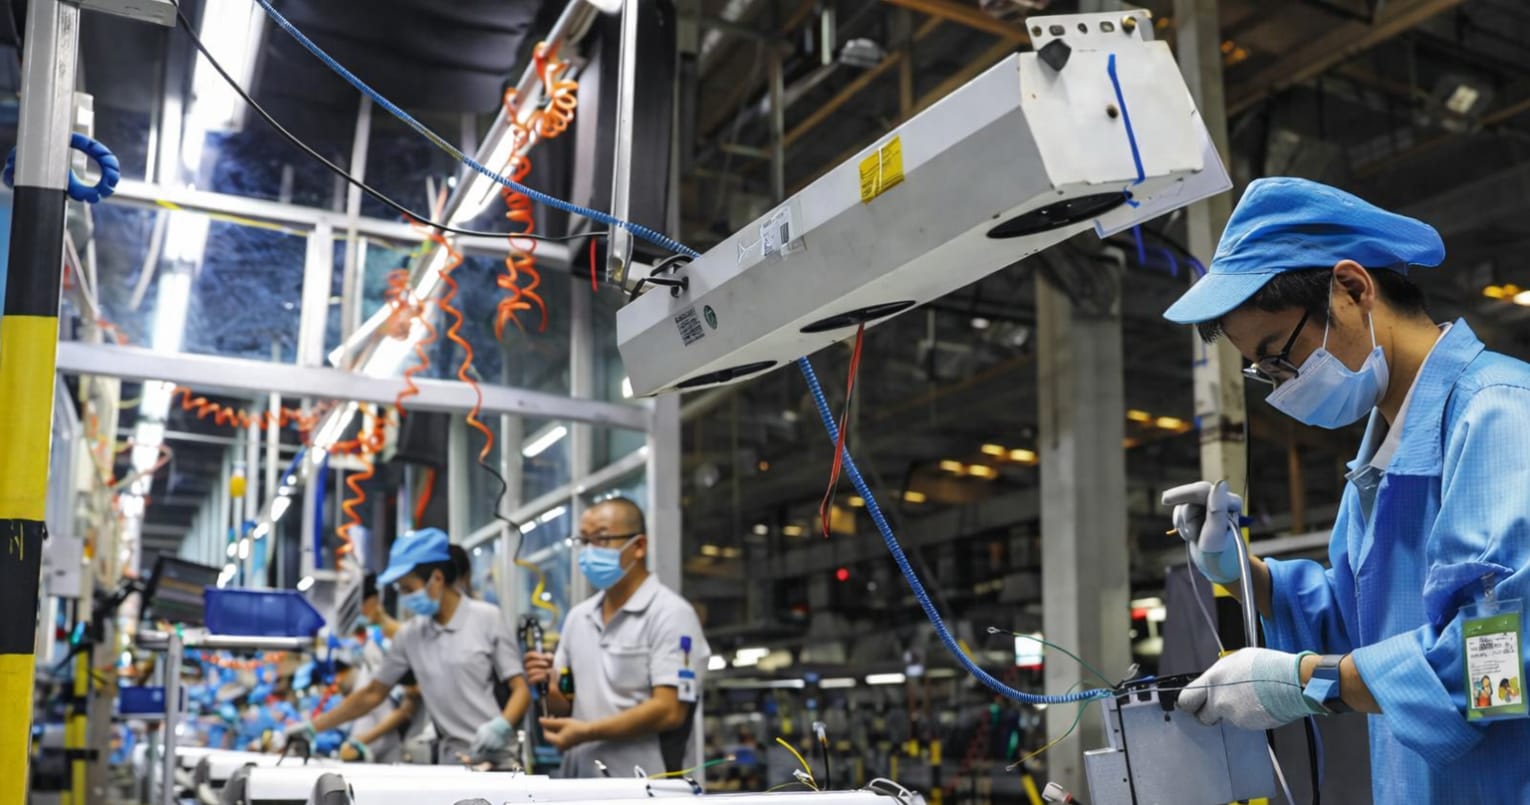
Vara coloca el tema en una escala masiva: “el 70–80% de las piezas… metálicas… se hacen con estampado en prensas”, y afirma que México acompaña esa realidad en sectores en expansión como electrodomésticos. Esa expansión no es abstracta: datos de Data México muestran a San Luis Potosí entre los municipios con mayor ingreso dentro de la industria de fabricación de electrodomésticos en el país. En paralelo, análisis sobre nearshoring del sector subrayan el empuje de nuevas y ampliadas plantas de manufactura de electrodomésticos en México, en un contexto de relocalización hacia Norteamérica.
El punto de partida: si la mecánica ya cumple, no se cambia por “novedad”
La recomendación de Vara es directa: “hagan un análisis exhaustivo… para analizar si realmente necesitan una prensa servo”. En su lógica, hay casos donde una prensa mecánica convencional “sin ningún problema” cumple metas de producción; y hay otros donde el crecimiento obliga a replantear capacidad y estabilidad. Ahí es donde el servo deja de ser “upgrade” y se convierte en habilitador: cuando el volumen se duplica o triplica, o cuando el nuevo proyecto exige controlar el movimiento del carro (slide) para proteger troquel, asegurar forma y estabilizar variación.
Ciclo: producir más sin “dar todo el recorrido”
Uno de los argumentos operativos más citados en el mercado servo es el acortamiento programable del golpe. Vara lo explica con un ejemplo de movimiento: “Half Motion, que básicamente la prensa ya no tiene que dar todo el ciclo, sino se queda en un punto bajo, dando más golpes por minuto”. En documentación del propio fabricante, Half Motion se describe como reducción de carrera para eliminar movimiento innecesario, elevando productividad y, además, reduciendo consumo eléctrico asociado al movimiento.
En términos de ingeniería de proceso, esta capacidad se traduce en una variable que antes era rígida: la firma de movimiento. Publicaciones técnicas del sector señalan que el servo permite programar velocidad/posición del ram para optimizar partes por minuto o reducir velocidad de embutido cuando se busca mitigar defectos, comparado con firmas fijas en prensas mecánicas tradicionales.
Precisión: aceleraciones, frenados y control “en puntos”
Cuando el problema deja de ser “capacidad” y pasa a ser “calidad” o “repetibilidad”, Vara apunta al control fino: “necesita un proceso de estampado más eficiente, pausado, que el slide haga aceleraciones, frenados, en ciertos puntos… también se puede implementar la tecnología Servo”. Esta idea coincide con literatura técnica que explica cómo el control del perfil de movimiento puede reducir problemas de calidad, sobre todo en operaciones sensibles a velocidad y energía de deformación.
Un efecto concreto suele discutirse en procesos donde el retorno elástico (springback) complica la geometría final: al poder hacer “dwell” en punto muerto inferior, el servo habilita estrategias para estabilizar forma. Algunos expertos lo definen como una ventaja: al mantener el ram en bottom dead center se puede reducir springback en piezas estampadas.
Donde el servo se vuelve casi una condición de proceso es en aplicaciones que requieren tiempo en punto muerto inferior. Vara lo ejemplifica así: “en hot stamping, en donde el slide se mantenga en punto muerto inferior por un par de segundos, por 10 segundos… la tecnología Servo lo puede hacer”. En fuentes técnicas del sector se describe que ciertos movimientos tipo “hold motion” son útiles para procesos de hot stamping por la necesidad de mantener presión/posición durante una ventana térmica del troquelado.
Energía: menos picos y más estabilidad
En manufactura mexicana, el costo de energía no se discute en abstracto: se aterriza en picos, demanda y estabilidad. Vara lo lleva a ese terreno: “La prensa servo ofrece eficiencia eléctrica… se tiene un consumo de energía muy bajo” y lo explica con una arquitectura típica: “un sistema regenerativo… antes de tomar energía de tu acometida, toma la energía de un banco de capacitores… se evitan esos picos de corriente indeseables”.
Esa descripción es consistente con la teoría de accionamientos: en sistemas con regeneración por desaceleración, un banco de capacitores en el bus puede absorber energía regenerada y reutilizarla, reduciendo estrés y demanda pico. Incluso hay investigación aplicada en servoprensas que estudia el dimensionamiento de módulos de capacitores/supercapacitores para reducir potencia pico y mejorar eficiencia del sistema. Y, desde la perspectiva del mercado de prensas, se documenta el uso de gestión de energía basada en capacitor bank para suministrar energía instantánea con bajas pérdidas en tendencias de servoprensas.
El diferencial no es “servo vs no-servo”: es soporte, refacciones y compromiso
Aunque la conversación suele quedarse en especificaciones, Vara insiste en otro factor: “una marca… con calidad, buen servicio, refacciones en sitio, va a ser lo que tengan la diferencia… hacia sus clientes”. Y remata con una condición de compra que en México pesa tanto como el tonelaje: “que no solamente se vayan con la venta de la prensa… (sino) un panorama general de qué es lo que van a tener con la prensa”.
En 2026, con electrodomésticos y otras cadenas empujando volumen y exigencias de estabilidad, la prensa servo se perfila como herramienta estratégica cuando el cuello de botella es ciclo, control del slide o energía. Pero la advertencia de Vara permanece como regla práctica: si el proceso hoy está bajo control, la pregunta no es “¿quiero servo?”, sino “¿qué problema concreto resuelve y con qué acompañamiento técnico se sostiene?”.