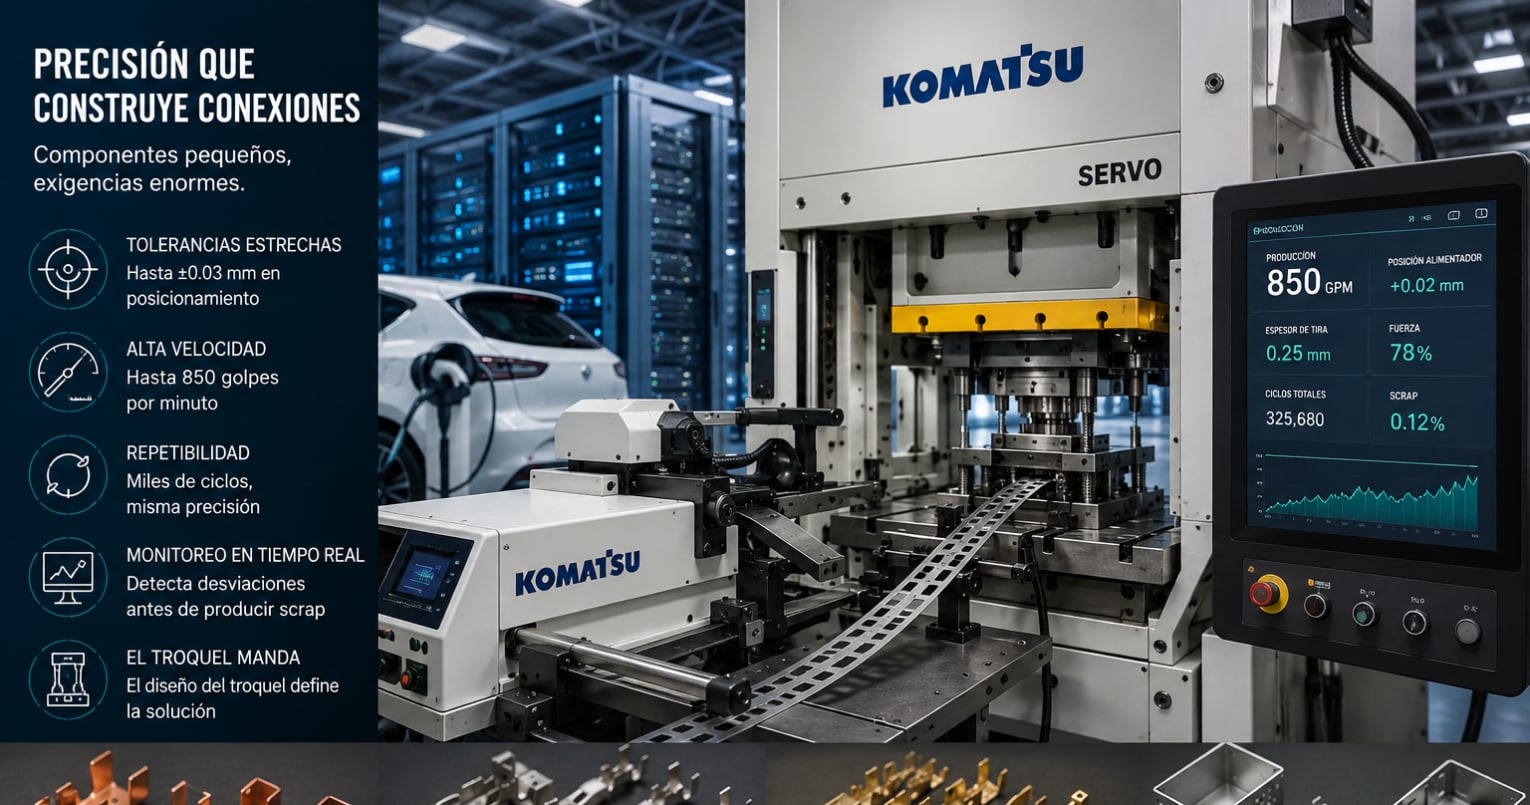
La desaceleración de algunos segmentos tradicionales de manufactura está invitando a los proveedores metalmecánicos a mirar hacia otros mercados. Entre las alternativas aparecen la industria eléctrica, la electrónica, la infraestructura asociada a centros de datos y la fabricación de componentes para vehículos eléctricos, sectores que comparten una característica: necesitan una gran cantidad de piezas metálicas, pero con exigencias de precisión cada vez mayores.
Juan Carlos Herrera, jefe de Ventas de tecnología de prensas de la División Industrial de Komatsu México, identifica este movimiento, y considera que frente a un mercado más competido, los fabricantes deben ampliar su campo de acción. “El primer paso es no quedarse en un solo nicho, sino buscar alternativas”.
La oportunidad abarca desde conectores eléctricos de cobre o de aluminio hasta terminales, pequeñas carcasas, gabinetes, soportes y componentes asociados a baterías. Sin embargo, producir estas piezas supone un reto diferente al del estampado de componentes de mayores dimensiones y tolerancias más amplias.
¿Qué cambia al fabricar piezas pequeñas para eléctricos y electrónicos?
Una terminal eléctrica puede medir apenas unos milímetros, pero su geometría determina cómo se ensambla, cómo transmite corriente o cómo mantiene presión contra otro contacto. Esto convierte dimensiones que parecerían mínimas en variables funcionales.
En aplicaciones especializadas de estampado para electrónica, las máquinas y sus sistemas de alimentación ya operan con precisiones medidas en centésimas de milímetro. Para una solución destinada a las industrias electrónica e inteligencia artificial, una precisión de posicionamiento del alimentador de ±0.03 mm, además de medición del espesor de la tira con precisión de ±0.01 mm y velocidades de producción de hasta 850 golpes por minuto.
Esto obliga a considerar la prensa, el alimentador, el troquel y el material como partes de un mismo sistema de precisión.
Herrera explica que una prensa convencional puede producir determinadas geometrías, pero mantener la calidad a lo largo del tiempo puede resultar más complicado cuando las tolerancias son muy estrechas. El problema termina expresándose en merma, en consumo de material, mano de obra y energía.
“Todo eso pasa a ser una pérdida en vez de una ganancia”, explicó el especialista de Komatsu al referirse a las piezas rechazadas por problemas dimensionales.
Repetibilidad: producir una pieza correcta miles de veces
La exigencia tampoco termina con fabricar correctamente la primera pieza. La máquina debe reproducirla durante miles de ciclos sin que la temperatura, el desgaste del herramental, la alimentación de la tira o las cargas generadas por el proceso alteren significativamente el resultado.
Por ello adquieren gran relevancia aspectos como la rigidez del bastidor, la guía del carro, el paralelismo entre punzón y matriz, el comportamiento del punto muerto inferior y la precisión del sistema de alimentación.
Además, en una prensa servo es posible modificar el perfil de movimiento de la corredera. El operador puede variar la velocidad y la posición, reducir la velocidad en el momento de formado e introducir pausas dentro del ciclo.
Herrera compara esta capacidad de control con la operación de un CNC, pues indica que la corredera puede acelerar, desacelerar, detenerse o mantener momentáneamente la posición durante el formado. Esto permite enfrentar fenómenos como la recuperación elástica (springback) y trabajar con geometrías o materiales que requieren un mayor control. Según el directivo de PTD Komatsu, “una mejor relación entre punzón y matriz también puede ayudar a producir con menos rebaba y mayor vida útil del troquel”.
El material debe salir del proceso con sus propiedades funcionales
En conectores eléctricos no basta con lograr la dimensión especificada. Materiales como cobre, latón o bronce fosforoso pueden funcionar como elementos conductores y, simultáneamente, como pequeños resortes que mantienen presión sobre otro contacto.
En terminales fabricadas en latón y bronce fosforoso, con acabados de estaño o plata, se generan esfuerzos residuales durante el estampado y se emplean procesos posteriores de alivio de esfuerzos en determinados receptáculos para recuperar las propiedades elásticas y mejorar su desempeño.
La selección de la tecnología debe considerar, entonces, los radios de doblado, el endurecimiento por deformación, la recuperación elástica, el daño a los recubrimientos y los esfuerzos residuales. Una pieza dimensionalmente correcta puede dejar de ser funcional si el proceso modifica de manera inadecuada sus propiedades mecánicas.
A alta velocidad, el scrap se multiplica rápidamente
La productividad es otro factor crítico. Una línea que opera a 850 golpes por minuto puede ejecutar 51,000 ciclos en una hora. A ese ritmo, esperar hasta la inspección final para descubrir una desviación puede implicar un número inconmesurable de piezas potencialmente no conformes.
Por ello, los equipos actuales incorporan monitoreo del alimentador, herramientas, espesor del material y diferentes variables del proceso; de esta manera, reducir el scrap depende cada vez menos de separar piezas defectuosas al final de la línea y se beneficia de la detección de desviaciones antes de continuar produciendo.
“El troquel manda”
En este punto, es claro que la selección de la prensa no puede basarse únicamente en el tonelaje. “En el mercado lo que decimos es que el troquel manda”, advierte Herrera,quien explica que en un troquel progresivo, la tira puede pasar sucesivamente por operaciones de corte, punzonado, doblado y formado hasta obtener la pieza final. El número de estaciones determina la longitud del herramental y, junto con las fuerzas involucradas, condiciona características como las dimensiones de la mesa, el número de bielas, la carrera y la capacidad de la máquina.
Por ello, el directivo de Komatsu plantea que, antes de recomendar una tecnología, debe conocerse qué pieza se fabricará, qué material se utilizará, cómo está diseñado el troquel, qué volumen se espera producir y qué nivel de automatización tendrá la línea.
“El cliente tiene una necesidad, nosotros tenemos la obligación de escuchar y de entender su necesidad”, señala Herrera al describir el trabajo de asesoría que realiza la división especializada en tecnología de prensas de Komatsu México.
Incluso una prensa servo no necesariamente será la mejor respuesta para todas las aplicaciones. Una pieza sencilla, con elevados volúmenes y menores exigencias de formado, puede resolverse de manera eficiente mediante una prensa mecánica convencional y un sistema de alimentación. En piezas con materiales difíciles, tolerancias estrechas o perfiles complejos, el control adicional puede cobrar mayor relevancia.
Diversificarse exige conocer primero la pieza
Para una empresa acostumbrada a producir componentes automotrices, ingresar al mercado eléctrico, al electrónico o al de cómputo puede ser una manera de aprovechar capacidades que ya posee: prensas, troqueles, diseñadores, matriceros, ingenieros y conocimiento de procesos.
Herrera advierte que esta capacidad instalada puede convertirse en una ventaja al buscar nuevos negocios. “No nomás son las máquinas, es también toda la gente y el personal, todo lo que está detrás de ti que te puede apoyar con todo eso”.
Espacios especializados como FABTECH México permiten precisamente comparar estas tecnologías, observar soluciones de estampado, conformado y automatización y conversar con fabricantes e integradores sobre aplicaciones reales. Para quienes buscan diversificarse, conocer estas capacidades antes de invertir puede ser tan importante como identificar al nuevo cliente.
Es indiscutible que el crecimiento de estos mercados abre una puerta para la industria metalmecánica, pero entrar exige algo más que la capacidad disponible. La oportunidad comienza en el mercado, pero se concreta en el troquel, el material y una prensa capaz de repetir la pieza correcta una y otra vez.