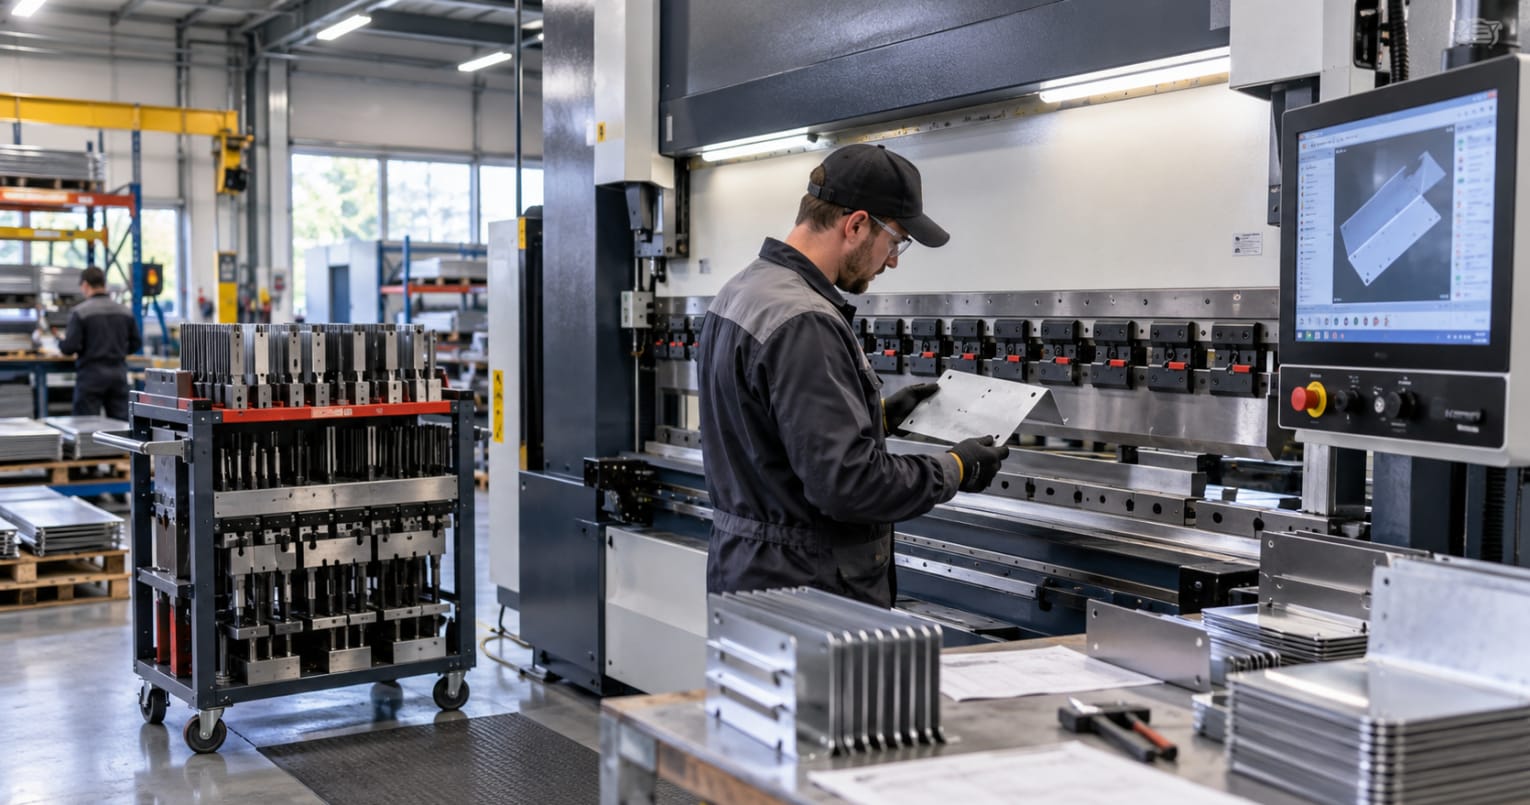
Una dobladora puede ser rápida, precisa y con repetibilidad y aun así pasar demasiado tiempo sin producir. No es que no haya trabajo, sino se trata del momento justo cuando termina una orden y comienza la siguiente, ese espacio en el que se desmontan herramientas, se localizan punzones y matrices, preparan el nuevo programa, ajustan topes, verifican secuencias, corren una primera pieza y corrigen lo necesario hasta que el proceso vuelve a quedar estable. Ese tramo entre una pieza buena y la siguiente suele pasar inadvertido porque no siempre aparece como una falla o un paro formal, pero en una operación de alta mezcla puede consumir una parte considerable del turno.
Así es, el setup de una dobladora tiene más peso conforme disminuye el tamaño del lote. Un cambio de 20 minutos puede diluirse cuando después vienen cientos de piezas iguales pero la cuenta cambia por completo si la orden es de diez, veinte o cincuenta componentes. En ese escenario el tiempo muerto pesa más sobre cada pieza y el cambio de modelo pasa de ser una tarea secundaria y se convierte en una variable de productividad y costo.
Empresas, como el fabricante de maquinaria Bystronic, han dado cuenta de que, en determinadas configuraciones, el cambio de herramental puede representar más de 80% del tiempo total de preparación. El dato muestra que una dobladora puede tener un ciclo eficiente y aun así perder capacidad por actividades que ocurren alrededor del doblez. Buscar una matriz, trasladar herramientas, desmontar un setup anterior o esperar un programa pueden parecer minutos aislados, pero cuando se repiten varias veces por turno terminan comiéndose horas completas de producción.
El setup empieza antes de detener la máquina
La lógica de SMED (Single-Minute Exchange of Die) sigue siendo especialmente útil para entender el problema porque obliga a separar lo que necesariamente debe hacerse con la máquina detenida de aquello que puede prepararse mientras todavía corre el lote anterior. En una operación bien organizada el siguiente trabajo no debería comenzar cuando termina el actual. El material tendría que estar listo, el programa validado, las herramientas localizadas y la secuencia definida para que el paro real se limite a lo estrictamente necesario.
La programación offline responde directamente a esa necesidad. Permite definir secuencias de doblez, seleccionar herramientas, revisar interferencias y simular operaciones sin ocupar tiempo productivo de la prensa. Otro protagonista en la fabricación de este tipo de tecnología, TRUMPF, ha desarrollado soluciones con esta lógica porque cuando la programación se hace directamente frente al control cada minuto utilizado en esa tarea es un minuto en que la dobladora no está fabricando.
Lo mismo ocurre con el herramental. En muchas plantas el problema no está en la tecnología del equipo sino en la organización alrededor de éste. Una matriz mal identificada, un punzón utilizado en otra máquina o un carro de herramientas desordenado pueden alargar un cambio más de lo esperado. Ahí la mejora puede empezar sin una gran inversión mediante identificación clara, almacenamiento cercano y disponibilidad del herramental requerido.
Cambiar menos también es ganar tiempo
Reducir setup va más allá de acelerar el cambio físico, ya que muchas veces la mejor decisión es evitar cambios innecesarios. El concepto de staged bending permite montar varias estaciones sobre la misma cama para ejecutar diferentes dobleces sin desmontar y preparar nuevamente la máquina. En determinadas aplicaciones resulta más rápido realizar una configuración compleja que completar varios setups simples por separado.
Ese principio también puede trasladarse a la secuenciación de órdenes. Si distintas piezas utilizan herramientas compatibles conviene agruparlas para aprovechar una misma configuración. TRUMPF ha incorporado funciones de software destinadas precisamente a identificar piezas que pueden compartir herramental y reducir cambios. El setup, entonces, no debe ser visto como un asunto exclusivo del operador, pues claramente involucra de manera directa a planeación, ingeniería y programación de la producción.
Del quick clamping al cambio automático
Cuando el cambio físico sigue siendo el principal cuello de botella entran en juego los sistemas de quick clamping y los dispositivos de sujeción rápida. Bystronic ha reportado reducciones de hasta 80% frente a sistemas convencionales en determinadas configuraciones con herramientas de cambio rápido y clamping hidráulico.
El siguiente nivel es el Automatic Tool Changer (ATC). AMADA, otro importante jugador del mercado de maquinaria, ha reportado en sus ATCs una reducción de 72% en tiempo de preparación y cambios promedio de herramientas de uno a dos minutos. La compañía también señala que algunas operaciones pueden pasar de aproximadamente 10 o 12 setups por turno a entre 35 y 45. Son cifras reportadas por el fabricante bajo condiciones específicas, pero sirven para dimensionar el impacto que puede tener el cambio de herramental cuando la producción exige muchas referencias.
Bystronic, por su parte, ha identificado además hasta 30% más tiempo disponible para doblado con su sistema Modular Tool Changer. Esa métrica quizá describe mejor el objetivo real. No se trata sólo de mover herramientas con mayor rapidez sino de recuperar minutos útiles para que la prensa vuelva a fabricar.
La primera pieza buena cierra el setup
El cambio tampoco termina cuando el herramental queda instalado, púes todavía puede ser necesario doblar, medir, corregir el ángulo y repetir. En lotes grandes ese ajuste inicial se distribuye entre muchas unidades, pero en una orden corta cada pieza de prueba pesa mucho más.
Por eso es tan importante el concepto first-part-good-part, que consiste en saistemas de medición de ángulo y compensación automática buscan reducir el tiempo entre el primer golpe y la primera pieza conforme. LVD utiliza el término art-to-part time para medir precisamente ese periodo.
La productividad de una prensa dobladora no es evaluada solo por la velocidad de movimiento o los dobleces por minuto. En operaciones de alta mezcla conviene medir cuántos minutos del turno está realmente fabricando piezas conformes y cuánto tiempo se va en preparar el siguiente trabajo. La mejora puede comenzar con orden y disciplina de piso y avanzar hacia programación offline, secuenciación inteligente, sujeción rápida, medición y cambio automáticos de herramientas. En lotes cortos la verdadera productividad se centra en llagar rápido y sin tropiezos a la primera pieza buena del siguiente modelo.