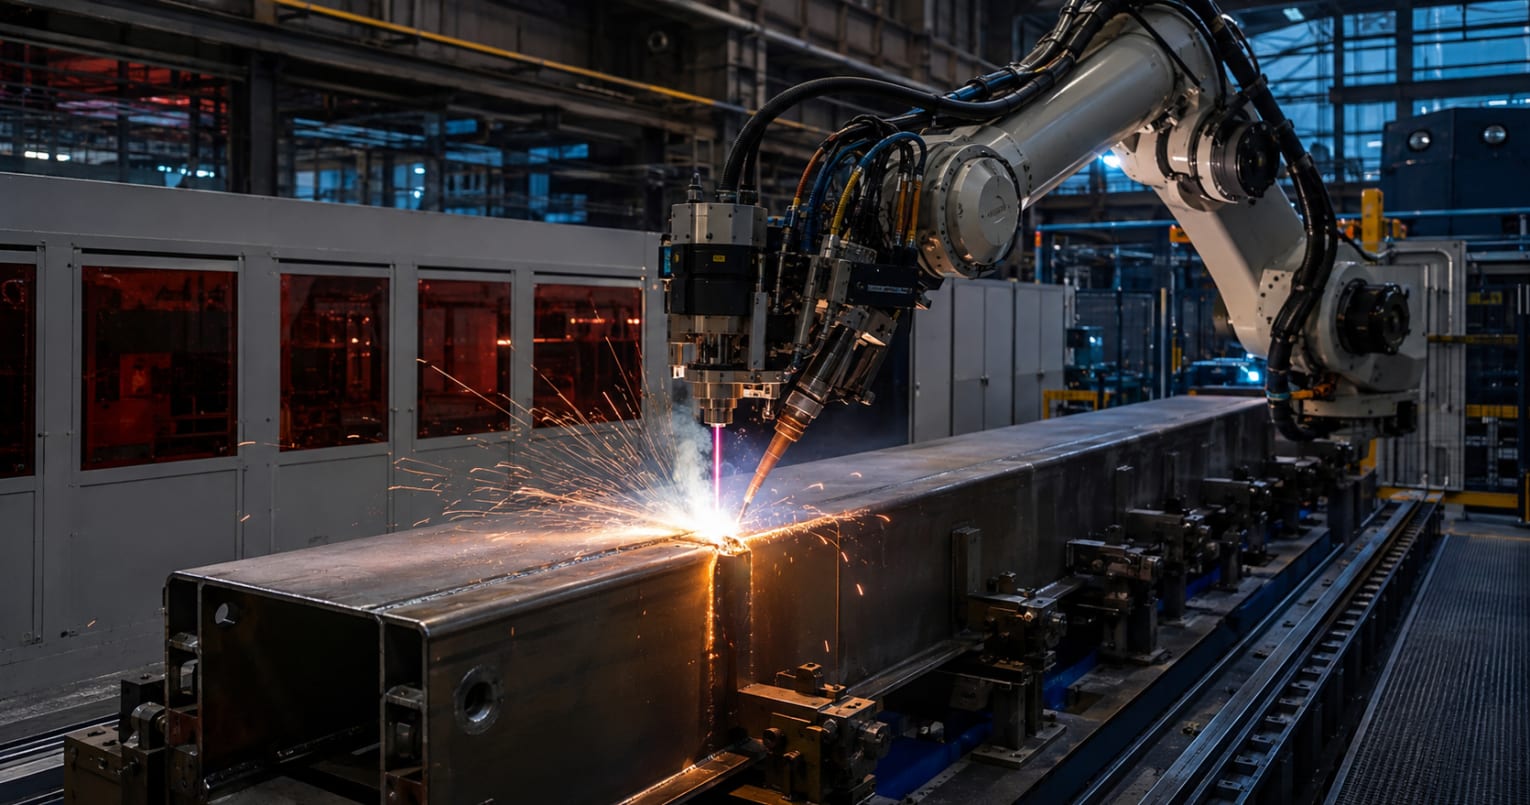
Conocida como HLAW —Hybrid Laser Arc Welding—, este tecnología de soldadura combina un láser de alta potencia con un proceso de arco, generalmente MIG/MAG, dentro del mismo charco de soldadura. No se trata de dos operaciones consecutivas, sino que ambas fuentes actúan de manera simultánea y generan un efecto conjunto.
El láser concentra la energía y forma un canal estrecho y profundo, conocido como keyhole. El arco eléctrico aporta material mediante el microalambre, ensancha el baño de fusión y ayuda a compensar pequeñas variaciones en la abertura de la junta. Así, el proceso reúne la velocidad y penetración del láser con la capacidad de relleno de la soldadura convencional.
Más penetración con menos calor
Una de las ventajas más importantes de la soldadura láser industrial es su capacidad para alcanzar penetraciones profundas con una zona afectada por el calor relativamente estrecha. Al combinarla con MIG/MAG, es posible reducir el número de pasadas requerido para unir placas de espesor medio o alto.
Esto representa menos tiempo de arco, menor consumo de alambre y gas, y una reducción potencial de las deformaciones. En piezas grandes, el ahorro puede encontrarse no solamente en el cordón, sino en las horas de enderezado, esmerilado, reparación y ajuste que dejan de realizarse.
Ésta es especialmente valiosa en paneles, vigas armadas, perfiles, costuras longitudinales, cajas estructurales, tanques y ensambles que deben conservar su planicidad. También puede emplearse en acero de alta resistencia y aluminio, siempre que se desarrolle una ventana de proceso apropiada.
Fronius, por ejemplo, ofrece LaserHybrid, una solución que integra óptica láser, antorcha MIG/MAG, alimentación de alambre y control robotizado. CLOOS también incorpora cabezales híbridos a sus sistemas de soldadura robotizada, mientras que otros proveedores aplican el proceso en líneas automatizadas para paneles y estructuras navales. Por su parte, ESAB ha desarrollado soluciones que combinan láser y GMAW para fabricación pesada.
Por qué automatizar es indispensable en soldadura
La velocidad del proceso exige movimientos precisos. Por ello, una celda HLAW normalmente integra robots o pórticos, posicionadores, herramentales, seguimiento de junta y sistemas de monitoreo.
La preparación de la pieza continúa siendo determinante. Aunque el arco permite absorber separaciones mayores que un láser autógeno, la tecnología no corrige ensambles deficientes. Variaciones en el bisel, desalineación, suciedad o cambios de altura pueden afectar la penetración y provocar porosidad o falta de fusión.
Los sistemas más avanzados incorporan cámaras, perfilómetros y sensores capaces de localizar la junta antes de soldar. Algunas configuraciones también modifican potencia, alimentación de alambre o velocidad de avance mediante control adaptativo de soldadura.
¿Dónde puede ser rentable?
La mejor aplicación no siempre es la pieza técnicamente más compleja, sino aquella que acumula suficientes metros de cordón al año. HLAW tiene mayor potencial cuando existen:
Juntas largas y repetitivas.
Varias pasadas de soldadura convencional.
Altos costos de distorsión y retrabajo.
Producción estable.
Un cuello de botella en soldadura.
Necesidad de aumentar capacidad sin ampliar la planta.
En cambio, puede resultar difícil de justificar en talleres con piezas únicas, cordones cortos, cambios constantes de modelo o bajos niveles de utilización.
El análisis financiero debe comparar el costo total de una unión aceptada. Esto incluye preparación, soldadura, consumibles, inspección, reparación, enderezado, movimiento de materiales, mantenimiento y tiempo improductivo. El ahorro de electricidad rara vez será el argumento principal; la justificación suele provenir de producir más piezas, eliminar pasadas y reducir retrabajos.
Una oportunidad para la manufactura mexicana
La soldadura híbrida en México podría encontrar terreno fértil en las cadenas automotriz, ferroviaria, energética, naval y de maquinaria pesada. No obstante, su adopción debe comenzar con pruebas sobre componentes reales y no con una especificación basada únicamente en la velocidad anunciada.
Antes de invertir es indispensable comprobar penetración, propiedades mecánicas, fatiga, distorsión, repetibilidad y capacidad de servicio. Es claro que la tecnología ofrece ventajas, pero su éxito va a depender de integrar correctamente pieza, proceso, automatización y control de calidad.